
东莞市杰皓切削工具有限公司

东莞市杰皓切削工具有限公司专注各种国产和进口系列切削刀具开发制造
服务热线:13712942670 / 13686609085
东莞市杰皓切削工具有限公司
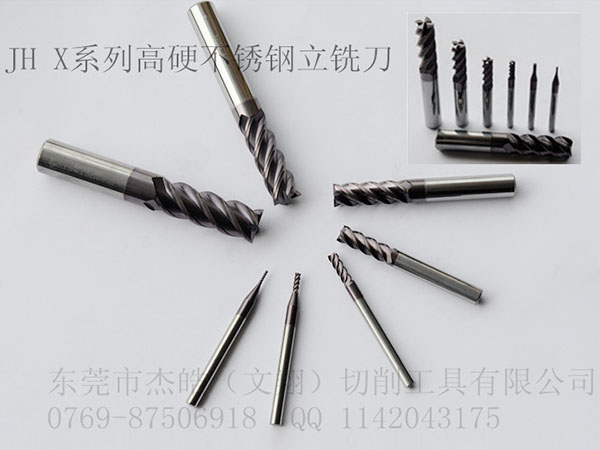
A:钨钢铣刀刃数决定排屑空间、刚性、进给能力。2刃钨钢铣刀容屑槽宽大,排屑顺畅,适合铝件、铜、塑料等粘刀材料,也适合深槽、插铣、粗开槽,不容易堵屑;4刃是市面主流,兼顾刚性与排屑,普钢、模具钢半精、精加工、侧面光刀、型腔加工通用性最强,大部分模具厂常备 4刃钨钢铣刀;6刃、8刃属于密齿铣刀,容屑槽窄,排屑差,不适合粗加工,适合铸铁、淬火钢、高硬度材料的精加工,刃口多,每转进给量更高,表面光洁度更好,加工效率更高。注意:高硬度材料精加工优先多刃,有色金属、粗开槽优先少刃,同时匹配合适的每齿进给,避免刃口崩损。

关于我们
公司简介 应用案例 解决方案产品中心
意大利Dasqua达时科量具GUHRING钴领系列日月潭刀柄、夹具系列 JHK铝用大柄钻查看更多>>新闻中心
新闻动态行业信息常见问题联系我们
联系方式 人才招聘 在线留言东莞市凤岗镇五金城B6-B7、B15-B16号
电 话:0769-87506918
联系人:13712942670/李先生
联系人:13686609085/李先生


电话
0769-87506918
13712942670
13686609085
微信

扫一扫微信二维码
二维码
浏览手机网站
进入微信公众平台
扫一扫微信小程序