
东莞市杰皓切削工具有限公司

东莞市杰皓切削工具有限公司专注各种国产和进口系列切削刀具开发制造
服务热线:13712942670 / 13686609085
东莞市杰皓切削工具有限公司
丝锥钻头就是攻丝底孔钻头,底孔直径直接决定螺纹咬合率与攻丝扭矩,咬合率过高极易堵屑、断锥。通用计算公式:底孔直径 = 螺纹公称直径 - 螺距。以 M8×1.25 为例,标准底孔钻头选 φ6.8;M6×1 选 φ5。通孔优先选用先端丝锥,排屑向前;盲孔选用螺旋槽丝锥,切屑向上排出,避免孔底积屑卡死。加工不锈钢、高温合金时,优先选用含钴高速钢丝锥钻头,搭配攻丝专用切削油;加工铸铁可干式或微量润滑。底孔钻深也要预留余量,盲孔攻丝钻孔深度要比螺纹深度多出至少 1.5 倍螺距,防止丝锥顶底折断。
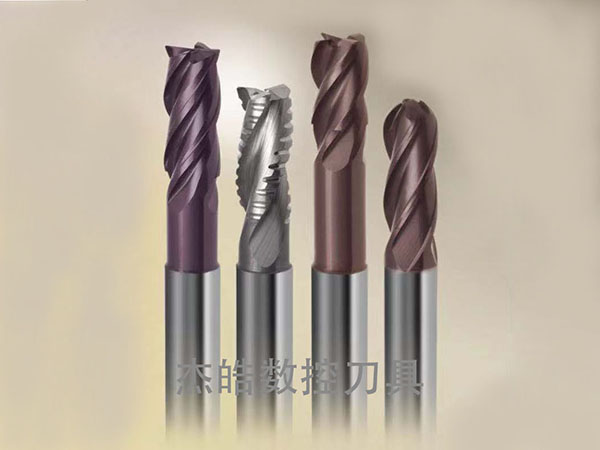
关于我们
公司简介 应用案例 解决方案产品中心
意大利Dasqua达时科量具GUHRING钴领系列日月潭刀柄、夹具系列 JHK铝用大柄钻查看更多>>新闻中心
新闻动态行业信息常见问题联系我们
联系方式 人才招聘 在线留言东莞市凤岗镇五金城B6-B7、B15-B16号
电 话:0769-87506918
联系人:13712942670/李先生
联系人:13686609085/李先生


电话
0769-87506918
13712942670
13686609085
微信

扫一扫微信二维码
二维码
浏览手机网站
进入微信公众平台
扫一扫微信小程序
